
在生产过程中,每个工单都对应一份“生产流程单”(或称工单、路线卡),它是伴随工件在车间流转的**执行指令。这份流程单回答了四个关键问题:工件需要经过哪些工序?每道工序的具体内容是什么?需要记录哪些关键数据?以及哪些步骤已经完成?在传统纸质模式***程单是一叠容易丢失、字迹难辨的纸张。而在MES系统中,它转变为一个标准的数字对象。系统会根据预设的工艺路线自动生成流程单,操作员在工位终端上按步骤逐一执行,每完成一道工序就实时反馈结果并录入工艺参数。这使流程单成为了连接工艺路线、物料清单、作业指导、质量检验和产品追溯的数字化纽带,确保了生产过程的可控性与合规性。轻量化操作、智能化管控,MES系统无需专业运维团队,容易上手适配。常见MES数据
当设备处于运行状态时,MES通过统计实际加工数量与理论比较大产能的比值来计算性能开动率,如果设备空转或低速运行超过了正常范围,系统会标记出效率损失时段并提示可能的改善方向。到了月底或季度末,MES自动生成每台设备、每条产线乃至整个车间的OEE报表,分别列出时间开动率、性能开动率与合格品率三项分指标的数值和变化趋势。管理层可以据此一目了然地看出哪台设备是瓶颈、哪个班组的非计划停机时间**长、哪类故障反复发生,然后有针对性地制定改进措施,并在下一周期通过MES跟踪改进效果,形成PDCA的闭环管理。上海智能MES追溯根据企业行业特性、生产规模、hexin需求,量身打造适配方案。
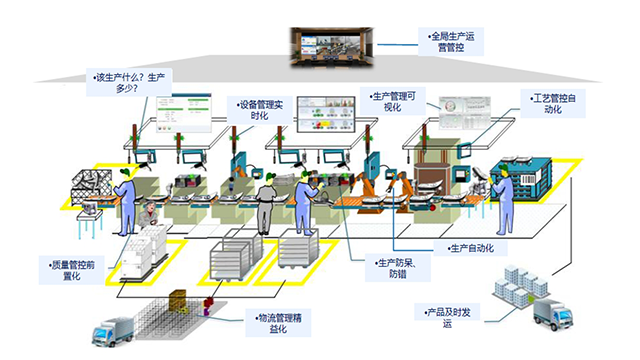
MES系统集成了高级计划与排程功能,能够基于设备状态、人员技能、物料库存、订单优先级等多维因素,自动生成比较好生产计划。传统排程依赖计划人员的经验,往往无法充分考虑现场约束条件,导致排产不合理、频繁切换、等待浪费。MES排程模块采用智能算法,动态优化资源分配,将订单自动分解为具体的工单并派发至相应工位。当出现紧急插单或设备故障时,系统可快速重排计划,将影响降到比较低。实际应用数据显示,MES使生产周期缩短11%以上,月平均存货降低11%,交付准时率***提升。从客户下单到产品交付的全流程时间大幅压缩,企业市场响应能力明显增强。
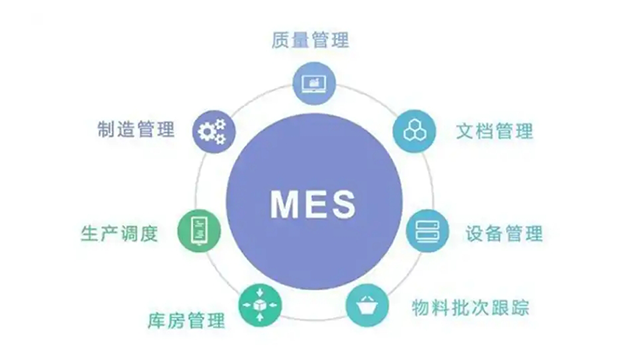
MES系统对设备进行全生命周期的数字化管理,彻底改变了传统“坏了再修”的被动维护模式。系统实时采集设备的运行温度、振动、负载等参数,通过数据分析预测设备可能发生的故障,并提前生成维护工单。这种预防性维护使设备故障率大幅下降,非计划停机时间***减少。同时,MES系统自动计算设备综合效率,包括时间开动率、性能开动率和合格品率,帮助管理者精细识别影响设备效能的瓶颈环节。实际应用表明,使用MES后设备利用率可提高5%以上,维护成本降低约40%。设备始终处于比较好运行状态,既保障了生产计划的顺利执行,也延长了设备的使用寿命。系统高度可配置,无需大量开发即可快速适应业务变化。
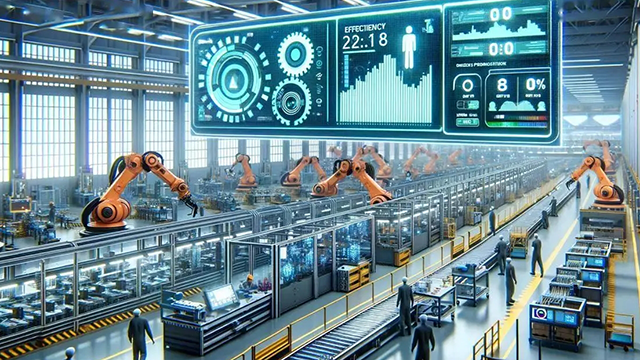
自动化MES是位于企业上层ERP与底层设备控制层之间的车间级管理**,它打破了传统管理中计划与执行脱节的困境。与*记录人工完工量的基础MES不同,自动化MES通过工业网络与PLC、CNC、机器人等设备直接交互,实现生产指令的自动下发、加工程序的自动装载以及执行结果的自动回传。这一层级定位使其承担起“承上启下”的关键角色:向上接收ERP的生产订单和物料需求,向下转化为具体设备可识别的动作指令与参数。当设备完成作业后,MES自动采集完工数量、实际工时、能耗等数据,并反馈给ERP进行成本核算与排程更新。这种双向自动化的数据流,确保管理层看到的不是滞后数小时的手工报表,而是近乎实时的车间真实状态。可以说,自动化MES是数字化工厂的***系统,没有它,设备只是信息孤岛,ERP也*停留在计划层面的空中楼阁。遵循科学实施方法,提供从蓝图设计到上线的全流程服务。浙江数字化MES系统
适配柔性生产需求,MES系统可快速响应订单变更、工艺调整,灵活调整生产计划与工序流程。常见MES数据
一套成熟的自动化MES系统通常包含四大**功能模块。其一是生产调度与路径控制:系统根据ERP订单自动拆分工序任务,并依据设备状态、工装夹具可用性,自动将程序代码与工艺图纸下发到比较好工位,指导操作员或直接驱动机器人上料加工。其二是设备数据采集与监控:通过OPC UA、MTConnect等工业协议,实时读取PLC、CNC、测试仪表的运行信号,自动识别设备报警、刀具磨损或过程偏移,并触发看板报警或停线机制。其三是质量控制联动:检测设备测量的尺寸、电性能参数会直接上传至MES,系统自动比对规格限,若出现超趋势则自动锁定当前批次物料,防止缺陷扩散。其四是物料与追溯:通过扫码/RFID绑定物料批次与工艺路线,系统自动记录每个装配步骤的扭矩、温度等过程变量,形成完整的数字化追溯链。这些模块并非孤立运行,而是通过工作流引擎协同配合,例如当SPC系统检测到异常趋势时,MES自动调整后续工位的加工参数,实现预防式质量控制。常见MES数据
江苏林格自动化科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。